Un matadero necesita equipos coordinados para la recepción, el manejo respetuoso con los animales, el sacrificio, el despiece, la inspección, la refrigeración, el corte, el envasado y el almacenamiento, todo ello respaldado por sistemas de higiene y servicios públicos. Las especificaciones adecuadas deben adaptarse a la especie, al producto comercializable y al ritmo de trabajo en cada fase del proceso. El papel de LINBLE en este contexto resulta especialmente útil en el punto donde la línea de procesamiento se une al sistema de refrigeración: una falta de coordinación en ese punto puede hacer que una línea rápida se quede a la espera de espacio en la cámara frigorífica.
¿Por dónde debe comenzar la planificación del equipamiento?
Empieza por los productos que la planta pretende vender y retrocede hasta los animales que llegan. Las canales enteras refrigeradas, los cortes envasados al vacío y las cajas de cartón congeladas requieren diferentes sistemas de manipulación y refrigeración. Incluso el mismo tonelaje diario puede dar lugar a diferentes longitudes de vía, movimientos de carretillas y posiciones de almacenamiento.
Separa la jornada de producción media del periodo de máxima llegada. Anota el número de animales por hora, los pesos previstos de las canales, la duración de los turnos, la sincronización de los lotes y la proporción vendida refrigerada o congelada. Incluye las retenciones por inspección, las pausas de limpieza y cualquier cambio estacional en las especies o la gama de productos.
La oferta de equipamiento para mataderos de LINBLE abarca el procesamiento, el envasado y la refrigeración. Aprovecha ese alcance para elaborar un plan de equipamiento coordinado, al tiempo que identificas quién es responsable de las obras de obra civil, los servicios públicos y las autorizaciones locales. Una lista de máquinas resulta mucho más útil cuando cada entrada tiene definidas las condiciones de entrada y salida.
¿Qué se necesita en la recepción y antes del sacrificio?
El equipamiento de recepción debe adaptarse a los animales, al método de manipulación y a los requisitos de bienestar aplicables. La distribución puede incluir instalaciones de descarga, zonas de espera, sistemas de identificación y pesaje, acceso para la inspección y desplazamiento controlado hacia la línea de sacrificio. La manipulación de jaulas de aves de corral y el corral de espera para el ganado vacuno nunca deben tratarse como versiones intercambiables de la misma estación.
Planifique las rutas para vehículos, personas, jaulas vacías y limpieza por separado del movimiento del producto comestible. Identifique dónde pueden retenerse los animales rechazados o sospechosos según el procedimiento aprobado. El equipamiento debe respaldar el plan veterinario y de bienestar local, en lugar de obligar al personal a improvisar en torno a una cinta transportadora fija.
El acceso al agua, la ventilación y la limpieza merecen un espacio propio en esta fase inicial. Si el tráfico de lavado tiene que cruzar posteriormente la ruta del producto limpio, el aparente ahorro de superficie de construcción puede convertirse en un problema operativo persistente. Muestra estos movimientos en el plano antes de fijar definitivamente la ubicación de las máquinas.
¿Qué máquinas varían según la especie?
La sección de sacrificio y despiece debe especificarse en función de la especie y del proceso aprobado. Dependiendo de la operación, puede requerir equipos de aturdimiento y sujeción, polipastos o cintas transportadoras, recogida de sangre, escaldado y depilado o desplume, despellejado, evisceración y corte de las canales. La secuencia exacta debe ser revisada por especialistas competentes de la planta y por las autoridades.
Una línea de aves de corral puede estar determinada por la distancia entre ganchos, el tamaño de las aves y la capacidad del método de enfriamiento. Una línea de carne roja puede depender de la suspensión de las canales, el transporte por raíles, las plataformas de despiece y el espacio libre necesario para canales de mayor tamaño. Unos rendimientos nominales similares pueden ocultar requisitos de construcción y servicios muy diferentes.
No incluyas todas las máquinas disponibles en la compra inicial. Una planta que venda canales enteras puede necesitar poca automatización en el corte, mientras que un negocio de porcionado puede necesitar un equipo considerable para las fases posteriores del proceso. Adquiere la capacidad que requiera el plan de producto y reserva espacio para la expansión de forma deliberada.
| Área de procesamiento | Equipos a tener en cuenta | Interfaz crítica |
| Recepción y manipulación | Instalaciones de descarga, almacenamiento, identificación e inspección | Especies, picos de llegada y plan de bienestar |
| Sacrificio y despiece | Sistemas homologados de inmovilización, transporte, despiece y recogida | Operaciones de limpieza y de productos sucios |
| Inspección y refrigeración | Puestos de inspección, vías de traslado, cámaras frigoríficas o sistema de refrigeración homologado | Identificación del producto, tiempos y temperatura |
| Corte y envasado | Mesas, herramientas de corte, máquinas de porcionado y envasado | Condiciones de la sala y formato de envase |
| Almacenamiento en frío y expedición | Estanterías, refrigeración, equipos de control y carga | Picos de existencias y planificación de vehículos |
¿Cómo deben integrarse la inspección y los subproductos en la línea de producción?
La inspección requiere un acceso viable, la identificación del producto y un método homologado para retener el material hasta que se tome una decisión. Incluye las medidas de manipulación para el material retenido, rechazado y comestible. Una cámara frigorífica no puede corregir un error de identificación que se haya producido en fases anteriores del proceso.
Proporcione equipos adecuados de recogida y traslado para la sangre, las pieles, las plumas, el material no comestible y los despojos comestibles, de acuerdo con el proceso. Confirme la contención, la limpieza y el destino de cada flujo. Mantenga el tráfico de subproductos fuera de la ruta de traslado limpia, incluso cuando un cruce acortaría su recorrido.
Las directrices de la FAO sobre higiene cárnica tratan el sacrificio, el despiece y la manipulación posterior como un problema interrelacionado de control de la contaminación. Esto constituye una base útil para revisar las interfaces entre equipos, en lugar de evaluar la higiene a partir del resultado final de una máquina concreta. Contrasta la disposición propuesta con el plan de higiene autorizado del centro y los requisitos aplicables en su ubicación.
¿Qué hay que coordinar antes de llegar a la primera cámara frigorífica?
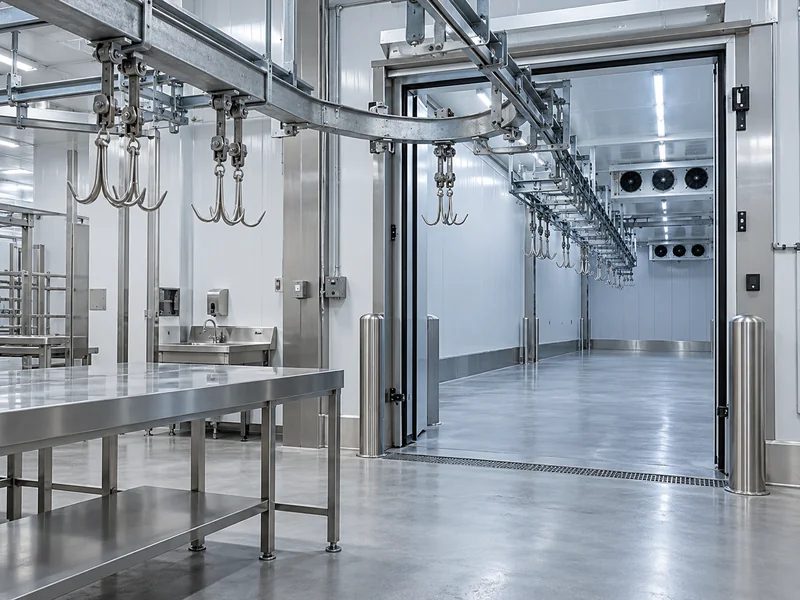
Coordina el ritmo de producción de la línea con la capacidad de refrigeración, las posiciones de los raíles o carros y el programa de enfriamiento aprobado. Los productos que entran a temperatura ambiente suponen una tarea diferente a la de las existencias ya refrigeradas que esperan su envío. Trata la refrigeración primaria y el almacenamiento refrigerado como tareas independientes, incluso cuando el edificio las sitúe una junto a la otra.
En el caso de las canales suspendidas, compruebe la altura de los rieles, el soporte estructural, el espaciado, los puntos de giro y los detalles del trasvase en la puerta. Para las jaulas o carros, compruebe las dimensiones con carga y el recorrido del aire de retorno. Los planos de refrigeración y los de manipulación deben utilizar las mismas dimensiones finales.
Por lo tanto, la cámara frigorífica para carne de LINBLE debe planificarse teniendo en cuenta la carga real que va a recibir y el horario de funcionamiento. La especie también influye en el programa de enfriamiento y el método de manipulación; el artículo relacionado sobre la planificación del almacenamiento en frío para carne de vacuno, porcino, ovino y aves de corral explica por qué una especificación genérica resulta insuficiente.
Las directrices de la FAO sobre la refrigeración de canales destacan la importancia de la temperatura en el interior del producto y de la circulación del aire alrededor de los canales suspendidos. Para la aceptación del proyecto, establezca un procedimiento de enfriamiento adecuado a la especie con el equipo técnico de la planta. Una superficie fría o una lectura satisfactoria del sensor de la cámara no pueden determinar el estado en el interior de la carga.
¿Qué cambia tras el despiece y el envasado?
El despiece modifica tanto la unidad de manipulación como el comportamiento de refrigeración. Una canal colgada de un riel se convierte en trozos sobre mesas, luego en paquetes en cajas de cartón y, posiblemente, en palés. Cada transición genera un nuevo requisito en cuanto a la transferencia limpia, el almacenamiento temporal y la identificación.
Enumera las operaciones necesarias de corte, deshuesado, recorte, pesaje y envasado en su orden de ejecución. Especifica el envasado al vacío u otro tipo de envasado según los requisitos aprobados para el producto, incluyendo comprobaciones del sellado y la identificación de los envases. La capacidad nominal de una máquina de envasado solo es útil si los operarios pueden alimentarla y retirar las cajas terminadas a ese ritmo.
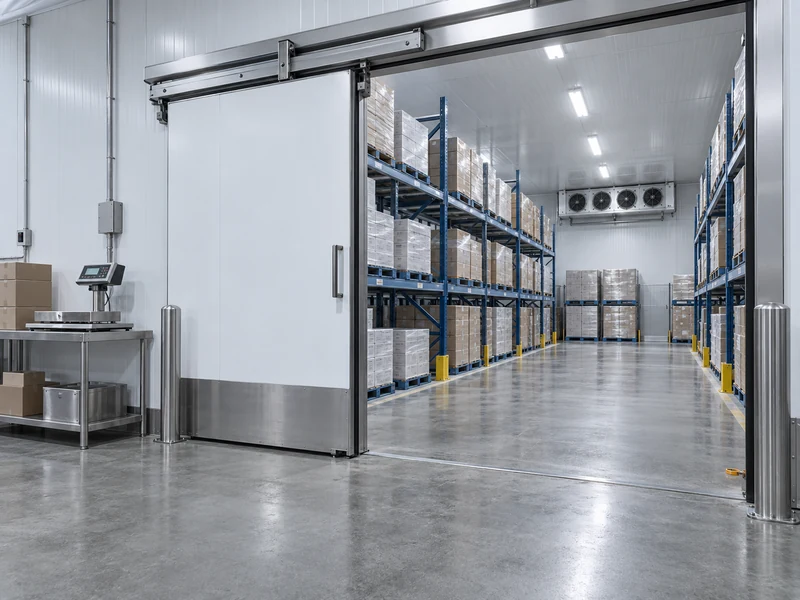
Si las cajas se van a congelar, determina si la congelación se produce antes o después del envasado final. Las cajas densas pueden dificultar la tarea de congelación, mientras que el producto expuesto puede requerir un mayor control del secado y la manipulación. El artículo anterior de LINBLE sobre las cámaras de congelación rápida en el procesamiento cárnico resulta relevante cuando esta fase se incluye en el proceso.
¿Cómo se detecta el cuello de botella antes de realizar el pedido?
Establezca para cada estación la misma base horaria e incluya el tiempo de trabajo disponible. Una máquina de envasado con una capacidad nominal elevada no puede compensar una cámara de enfriamiento que libera el producto demasiado tarde para el turno de envasado. Del mismo modo, una refrigeración adicional no eliminará una cola causada por la inspección o el recorte manual.
Utilice un turno de máxima actividad como ejemplo para poner a prueba el horario. Deje que la línea funcione al ritmo acordado, añada el tiempo de espera previsto para la inspección e incorpore la pausa habitual de limpieza en la línea temporal. A continuación, señale dónde espera cada flujo de producto y si su ubicación y estado siguen siendo aceptables.
En cuanto a la congelación, tenga en cuenta el número de lotes completos posibles tras la carga, la descarga y la descongelación. Para las canales refrigeradas, compruebe las posiciones disponibles en las vías durante el solapamiento entre la entrada de producto a temperatura ambiente y el stock liberado. Se trata de comprobaciones de capacidad diferentes y no deben ocultarse tras una única cifra de tonelaje diario.
Pida a cada proveedor de equipos que identifique los límites de su propia sección y el estado que se espera de la estación anterior. Reúna esas indicaciones en un programa de interfaz. Esto proporciona a LINBLE y a los especialistas en procesamiento una base concreta para resolver cualquier desajuste mientras aún sea posible modificar el diseño.
¿Qué sistemas auxiliares se tienden a subestimar?
Los servicios públicos y el equipamiento de saneamiento deben incluirse en el plan de compras, con capacidades y puntos de conexión que se ajusten al proceso instalado. Revisa el suministro de agua potable, agua caliente, electricidad, desagüe, ventilación, equipamiento de limpieza y cualquier necesidad de aire comprimido. Deja claros los límites de los proveedores.
- Comprueba la demanda eléctrica simultánea, incluyendo la refrigeración y el descongelado.
- Proporcione instalaciones para el lavado de manos y la desinfección de herramientas en los lugares exigidos por el plan de higiene.
- Permita el acceso a desagües, evaporadores, protecciones de las máquinas y cuadros de servicio.
- Planifique un espacio de almacenamiento limpio para los envases y las herramientas.
- Defina las alarmas, los procedimientos de emergencia y las responsabilidades fuera del horario de producción.
Antes de realizar el pedido, simula el recorrido de un lote normal y otro con interrupciones a lo largo del trazado. Incluye una parada para inspección, una estación de envasado parada y un vehículo de reparto retrasado. El ejercicio pone de manifiesto el espacio de reserva que falta y que una flecha de proceso lineal tiende a ocultar.
Para la puesta en marcha del sistema de refrigeración, utiliza la lista de comprobación de puesta en servicio de LINBLE junto con la validación de procesos de la planta. Solicita un plano coordinado, un calendario de equipos y una lista de interfaces. Esos documentos son los que convierten un conjunto de máquinas en un matadero operativo.