Hızlı dondurma süresi, sadece dondurucu kontrol cihazında gösterilen hava sıcaklığına göre değil, ürünün içinde ulaşılan sıcaklığa göre değerlendirilmelidir. Özellikle kalın ürünlerde veya sıkı bir şekilde paketlenmiş yüklerde, dış kısım soğurken en yavaş soğuyan bölge daha sıcak kalabilir. Bu nedenle güvenilir bir üretim döngüsü, üzerinde anlaşmaya varılmış bir ürün son noktası ile doğrulanmış bir yükleme düzeni ve temsili ölçümleri bir araya getirir.
Tedarik aşamasında, mevcut vardiyada gerçek ürününüzün ne kadarının bu son noktaya ulaşabileceğini sorun. Oda hacmi ve düşük hava sıcaklığı ayarı yararlı teknik özelliklerdir, ancak bu özellikler tek başlarına bu verimi garanti etmez.
Her Bir Dondurucu Sıcaklık Okuması Operatöre Ne Anlatır?
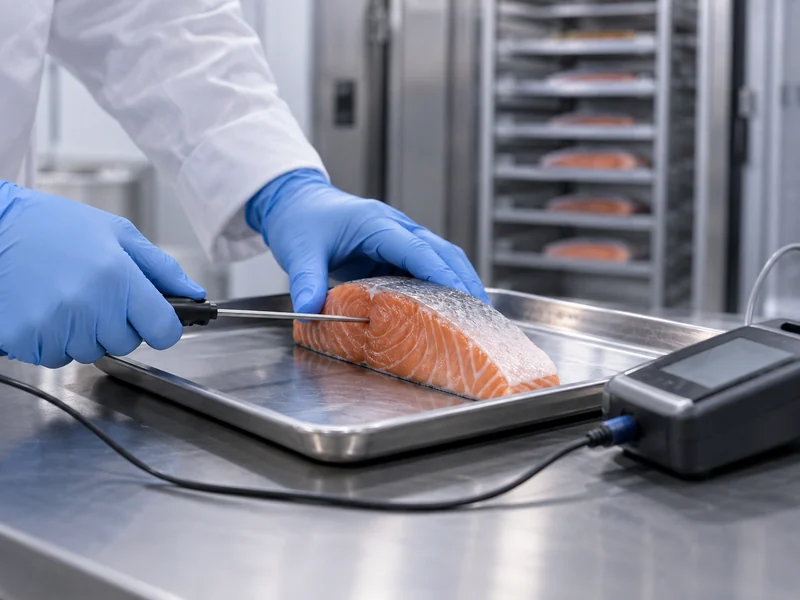
Hava sıcaklığı soğutma ortamını tanımlar; ürün çekirdek sıcaklığı ise gıdanın içinde neler olup bittiğini gösterir. Çalışma kaydı her iki değere de ihtiyaç duyar: hava okuma değeri, ekipmanın sağladığı ortamı tanımlarken, ürün ölçümü ise seçilen gıda maddesinin belirtilen son noktaya ulaşıp ulaşmadığını belirlemeye yardımcı olur.
Kontrolör normalde hava algılama konumundaki koşulları düzenler. Bir ürün probu, seçilen ürünün tepkisini kontrol eder ve test planı, ilgili sıcaklığın o ürünün hangi bölgesinde ölçülmesi gerektiğini belirlemelidir.
Termal merkez, belirli dondurma koşulları altında en yavaş soğuyan bölgedir. Bu bölge, düzenli ve her yönüyle eşit şekilde maruz kalan bir ürünün geometrik merkezine yakın olabilir; ancak düzensiz şekiller ve dengesiz maruz kalma durumları daha dikkatli bir değerlendirme gerektirir.
FAO’nun dondurma süresini etkileyen değişkenlere ilişkin açıklaması, süreci termal merkezdeki belirli bir sıcaklık ile ilişkilendirerek tanımlamaktadır. Örnekleri ayrıca, ürün boyutlarının, başlangıç koşullarının ve ambalajın neden anlamlı bir dondurma süresi iddiasının parçası olması gerektiğini de göstermektedir.
Alıcı Hangi Son Noktayı Belirtmelidir?
Ürünün gerektirdiği son noktayı, sonraki depolama planını, müşteri gereksinimlerini ve geçerli gıda güvenliği sürecini belirtin. Yaygın olarak belirtilen bir sıcaklığı, her gıda ve pazar için evrensel bir kabul kriteri olarak değerlendirmekten kaçının.
LINBLE’ın şok dondurucu oda seçenekleri, yaygın olarak kullanılan yaklaşık −18°C’lik bir çekirdek hedef sıcaklığını veya projeye özgü bir gereksinimi tanımlar. Proje şartnamesi bu seçimi netleştirmeli ve tamamlanmanın nasıl doğrulanacağını belirtmelidir.
Kabul koşulunun, boşaltma sırasında ölçülen çekirdek sıcaklığı, tanımlanmış bir stabilize durum veya başka bir onaylanmış gereksinim ile ilgili olup olmadığı konusunda mutabık kalın. Ayrıca, izin verilen aktarım süresini ve alıcı depolama koşullarını da tanımlayın.
Dondurma performansı ile eksiksiz bir gıda güvenliği süreci farklı konulardır. Üretim kalitesi için kullanılan bir sıcaklık son noktası, ilgili tüm biyolojik tehlikelerin kontrol altına alındığının kanıtı olarak sunulmamalıdır.
Görünüşte Benzer Yükler Neden Farklı Süreler Alır?
Dondurucu, her bir ürünün içinden yüzeyleri aracılığıyla ısıyı alıp hareket halindeki havaya aktarmalıdır. Toplam parti ağırlığı değişmemiş olsa bile, bu yol üzerindeki herhangi bir değişiklik gereken süreyi değiştirebilir.
Kalınlık ve Şekil Döngüyü Nasıl Etkiler?
Kalın bir parça, ısının yüzeye ulaşması için ince bir parçaya göre daha uzun bir yol gerektirir. Bu nedenle, aynı kütleye sahip iki parti, biri tek tek parçalardan, diğeri ise yoğun bloklardan oluşuyorsa farklı döngü sürelerine ihtiyaç duyabilir.
Satın alma görüşmelerinde, ağırlığın yanı sıra ilgili maksimum kalınlığı da belirtin. “Parti başına 500 kg” gibi bir ifade, tedarikçinin bu kütlenin tepsilere yayılmış mı yoksa karton kutularda yoğunlaşmış mı olduğunu bilmediği takdirde önemli bir soruyu cevapsız bırakır.
Kalınlığın yarıya indirilmesinin her zaman dondurma süresini de yarıya indireceğini varsaymayın. Ürünün içindeki ve dışındaki geometri ve göreceli direnç, sonucu belirler.
Ambalaj ve Başlangıç Sıcaklığı Neleri Değiştirir?
Ambalaj, ısı transfer yolunun bir parçası haline gelirken, ürünün giriş sıcaklığı ısı yükünün bir kısmını belirler. Farklı departmanların farklı varsayımlar kullanmasına izin vermek yerine, her ikisini de belgelendirin.
Sıkı oturan bir sargı ile içinde hava hapsolmuş hacimli bir ambalaj, birbirinin yerine kullanılabilecek test koşulları değildir. Denemelerde, dondurma sırasında mevcut olan astarlar ve karton düzenlemesi dahil olmak üzere ticari ambalaj kullanılmalıdır.
Aynı şekilde, soğutulmuş gelen ürün ile daha sıcak gelen ürüne, destekleyici kanıt olmadan aynı garantili döngü atanmamalıdır. Gelen ürünler arasında farklılıklar varsa, izin verilen en zorlu koşulu belirleyin ve buna göre doğrulama yapın.
Yükleme, Dondurma Süresini Nasıl Etkiler?
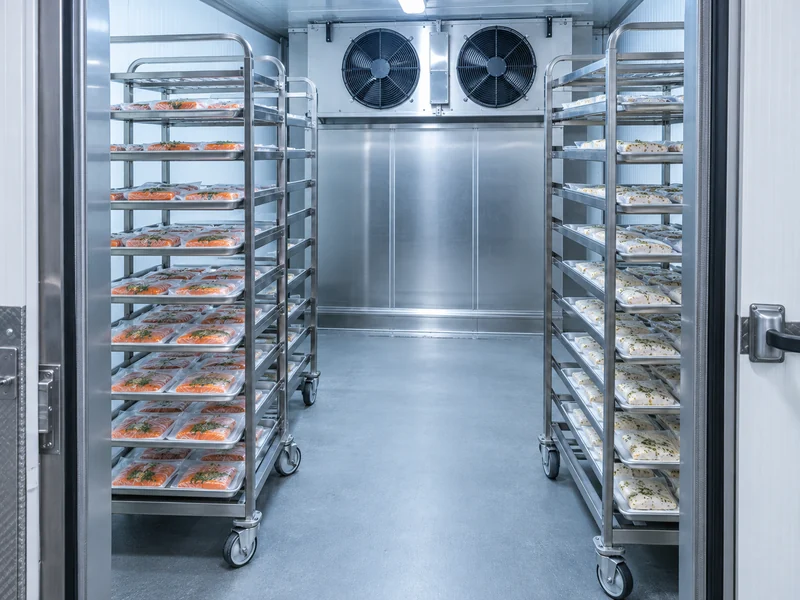
Hava, doğrulama sırasında kullanılan düzenlemede yüke ulaşmalıdır. Mevcut alana daha fazla ürün sığdırmak, döngüyü uzatırsa veya yavaş dondurma noktaları oluşturursa pratik verimi düşürebilir.
| Yükleme Değişikliği | Araştırılması Gereken Soru | Yararlı Deneme Kaydı |
| El arabası başına daha fazla tepsi | İstenen hava boşlukları korunuyor mu? | Tepsi aralıkları ve fotoğraflar |
| Daha kalın paketler | Isı transfer yolu değişti mi? | Paket boyutları ve temel eğilimler |
| Odadaki el arabası sayısı artmış | Hava her yükün içinden hala geçebiliyor mu? | Konum planı ve ölçülen en yavaş noktalar |
| Farklı giriş sıcaklığı | Orijinal döngü yeterli kalıyor mu? | Ölçülen giriş sıcaklıkları |
Boşlukları ve hava kanallarını seçilen dondurucu tasarımıyla tutarlı tutun. Amaç, boş bir çıkışta ölçülen etkileyici bir fan hızı değil, ürün düzeni boyunca tekrarlanabilir bir yol sağlamaktır.
FAO’nun hava püskürtmeli dondurucu belirlemeye ilişkin kılavuzu, kurulum seçimi öncesinde dondurma süresini ve gerekli çıkışı bilmenin önemini vurgular. Ürün denemeleri veya duruma yakından uygulanabilir ölçüm deneyimleri, tek bir genel zaman çizelgesinden daha bilgilendiricidir.
Evaporatör ve hava dağıtım düzeni, yükleme planına göre seçilmelidir. Satın alma işleminden sonra araba boyutları veya ambalajlar değişirse, orijinal döngüyü kullanmaya devam etmeden önce bunun etkisini gözden geçirin.
Temsili Bir Dondurma Denemesi Nasıl Düzenlenmelidir?
Denemeyi, önerilen döngünün desteklemesi gereken ticari koşullar temelinde düzenleyin. En yararlı sonuç, başka bir vardiyanın da tekrarlayabileceği, belgelenmiş bir süreçtir.
- Ürünü, ambalaj boyutlarını, parti kütlesini ve izin verilen giriş sıcaklığı aralığını belirleyin.
- Araba veya palet düzenini ve tüm ilgili hava boşluklarını kaydedin.
- Uygun kalibre edilmiş problar ve belgelenmiş bir yerleştirme yöntemi kullanın.
- Yavaş soğuması beklenen konumlar da dahil olmak üzere temsili ürünleri izleyin.
- Hava koşullarını, yükleme olaylarını, buz çözme olaylarını ve her türlü kesintiyi kaydedin.
- Döngüyü kabul etmeden önce, gerekli tüm ölçümleri kararlaştırılan son değerle karşılaştırın.
- Varyasyonları ele almak ve işletim talimatlarını doğrulamak için denemeyi gerektiği kadar tekrarlayın veya uzatın.
Bir probun yanlışlıkla bir tepsiye değmesi, yüzeye çok yakın durması veya yükleme sırasında hareket etmesi, ürünü yanlış gösterebilir. Ürüne uygun bir yerleştirme prosedürü belirleyin ve uygun görünen bir izi yorumlamadan önce bunu doğrulayın.
Prob hijyenini ve test edilen ürünün taşınmasını tesisin onaylanmış prosedürleri dahilinde tutun. Ölçümler, elde edilmeleri sırasında ayrı bir süreç sorunu yaratmadığı sürece yararlıdır.
Açıklayıcı bir karşılaştırma olarak, aynı ürünü mevcut ambalajında ve önerilen daha kalın ambalajında, diğer koşullar açısından benzer şartlar altında test edin. Yeni ambalaj son noktaya daha geç ulaşırsa, yeni ambalajın rutin hale gelmesinden önce döngü veya üretim planının gözden geçirilmesi gerekir.
Döngü Süresini Kullanılabilir Verime Nasıl Dönüştürürsünüz?
Bir sonraki partinin başlamasını engelleyen faaliyetler de dahil olmak üzere tüm üretim döngüsünü hesaplayın. Yalnızca dondurma süresi, bir vardiyada elde edilebilen verimi olduğundan fazla gösterebilir.
Basit bir planlama örneği olarak, onaylanmış bir partinin 600 kg içerdiğini ve dondurma işleminin dört saat sürdüğünü varsayalım. Yükleme, boşaltma ve gerekli hazırlık süresi bir saat ekliyorsa, bu örnek programda dört saat yerine beş saat yer kaplar.
Bu hesaplama örnek niteliğindedir, LINBLE kapasite iddiası değildir. Temizlik, buz çözme, personel, transfer ekipmanı ve vardiya içinde son partiyi bitirme yeteneği, kullanılabilir günlük üretimi daha da etkileyebilir.
Hızlı dondurucu boyutu ve kapasite planlamasına ilişkin açıklamaları bir başlangıç çerçevesi olarak kullanın, ardından genel varsayımları ürününüz ve prosesinizle ilgili verilerle değiştirin. Üretim hacmini, bunun gerçekleştirilmesi gereken koşullarla birlikte belirtin.
Belirlenmiş Bir Döngüyü Ne Zaman Yeniden Kontrol Etmelisiniz?
Bir değişiklik, ısı giderimini veya ölçüm güvenilirliğini etkileyebilecekse yeniden kontrol edin. Başarılı bir ilk deneme, daha sonraki işletme değişiklikleri için sınırsız bir garanti değil, bir referans koşulu haline gelmelidir.
- Ürün kalınlığı, formül, paket boyutu veya ambalaj malzemesinde değişiklikler.
- Parti kütlesi veya yükleme düzeninde artış.
- Gelen sıcaklıklar, onaylanmış aralığın dışına çıkarsa.
- Fanlar, soğutma ekipmanları veya kontrol sistemlerinin değiştirilmesi veya ayarlanması.
- Beklenmedik çekirdek sıcaklığı sonuçları veya düzensiz ürün kalitesi ortaya çıkar.
Ürünün hızlı dondurmaya ihtiyacı olup olmadığına hala karar veremiyorsanız, hangi ürünlerin şok dondurmadan fayda sağladığını gözden geçirin. Üretim hattı seçimi için, spiral dondurucular ile şok dondurucu odalarının karşılaştırılması, ayrı bir ekipman düzeni kararını ele alır.
Proje talebiniz için LINBLE’a ürünü, maksimum kalınlığı, ambalajı, giriş sıcaklığını, istenen son sıcaklığı ve mevcut parti programını gönderin. Bu ayrıntılar, ekipman seçimini ve üzerinde anlaşmaya varılan kabul denemesini destekleyecek kadar spesifik bir dondurma süresi tartışması sağlar.