Un refroidisseur rapide permet de refroidir un produit tout en le maintenant à l’état non congelé ; une chambre de surgélation rapide, quant à elle, fait passer le produit par la phase de congélation jusqu’à une température à cœur définie. Cette différence a des répercussions sur la charge thermique, la configuration des flux d’air, les commandes et la conception de la chambre. Dans le cadre d’un projet LINBLE, il est préférable de partir de la destination suivante du produit à sa sortie de la chambre, plutôt que de la température la plus basse affichée sur un régulateur.
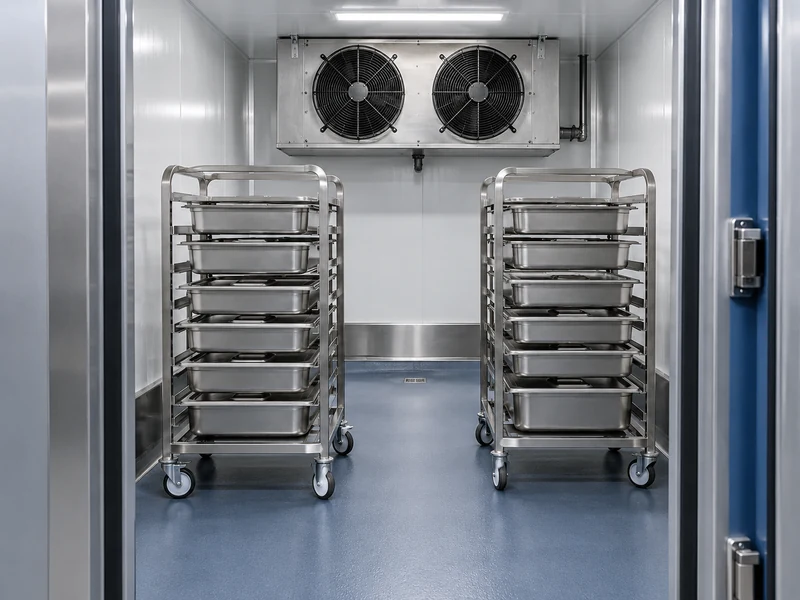
À quoi le produit doit-il être prêt à l’issue du cycle ?
Optez pour le refroidissement rapide lorsque l’opération suivante nécessite des aliments réfrigérés, et pour la surgélation rapide lorsque l’opération suivante requiert un produit congelé. Un hôtel préparant les composants des repas réfrigérés du lendemain n’a pas les mêmes exigences qu’un transformateur fabriquant des portions surgelées destinées à la distribution. Des chambres isothermes d’apparence similaire peuvent donc nécessiter des configurations d’équipement très différentes.
Notez les conditions de sortie à côté des conditions d’entrée : description du produit, température d’entrée, masse du lot, dimensions des emballages, température à cœur requise et temps disponible. Précisez le délai entre le déchargement et le stockage final. Sinon, un cycle de refroidissement impressionnant risque simplement de livrer des aliments dans un couloir chaud où rien n’est prêt à les accueillir.
La gamme de chambres de surgélation rapide de LINBLE constitue le point de départ pertinent pour un processus de surgélation. Une chambre de conservation réfrigérée standard doit être abordée séparément d’une chambre recevant de manière répétée des lots de production chauds. Le terme « chambre froide » à lui seul ne décrit pas cette distinction de manière suffisamment claire pour établir un devis.
Pourquoi la congélation est-elle plus qu’un simple cycle de réfrigération à basse température ?
Un calcul de congélation doit tenir compte de l’énergie libérée lorsque l’eau contenue dans les aliments se transforme en glace. Au cours de cette étape, la température à cœur peut évoluer lentement même si le système de réfrigération fonctionne à plein régime. Un calcul basé uniquement sur le poids du lot et la différence entre la température d’entrée et de sortie ne prendra pas en compte une partie importante de la charge de travail.
L’explication de Penn State concernant la congélation des aliments décrit comment la vitesse de congélation influe sur la taille des cristaux de glace et les dommages causés aux tissus. Cela vient étayer l’argument de qualité en faveur d’un processus de congélation correctement conçu ; cela n’établit toutefois pas de durée de cycle universelle pour chaque plateau, carton ou bloc de viande. L’emballage et la distance entre la surface et le centre restent des facteurs déterminants.
Une fine couche de sauce et un récipient profond contenant la même sauce constituent deux opérations de refroidissement différentes. Doubler la masse du produit en ajoutant davantage de barquettes identiques n’est pas non plus la même chose que de doubler la profondeur de chaque barquette. Dans un cahier des charges, distinguez clairement ces différents cas afin que le fournisseur puisse déterminer si ce sont la capacité, le transfert thermique en surface ou la diffusion interne de la chaleur qui limitent le résultat.
| Question de planification | Refroidissement rapide | Congélation rapide |
| État requis du produit | Refroidi, sans congélation involontaire | Congelé selon les conditions spécifiées pour la température à cœur |
| Détail important concernant le produit | Profondeur du bac et risque de congélation superficielle | Épaisseur, conditionnement et comportement à la congélation |
| Vérification du cycle | Courbe de refroidissement du produit et délais applicables | Courbe de congélation au cœur et homogénéité du lot |
| Prochaine destination | Conservation au frais, conditionnement ou expédition | Stockage congelé, conditionnement ou expédition |
Comment l’air doit-il atteindre le lot ?
Le circuit de circulation doit suivre un parcours à travers les plateaux chargés, puis un chemin sans obstacle pour revenir vers le serpentin. Une allée dégagée est nécessaire pour la manutention, mais elle peut également devenir un chemin de contournement facile si la disposition du lot ne présente que peu de résistance ailleurs. Un volume de ventilation important ne garantit pas que le chariot central reçoive suffisamment d’air en mouvement.
Pour le refroidissement de produits fragiles ou exposés, il peut être préférable d’opter pour une circulation d’air contrôlée qui limite le dessèchement et le gel de surface. Pour la congélation, la conception peut nécessiter un flux plus puissant, délibérément guidé à travers les rayonnages chargés. Dans aucun des deux cas, la solution ne consiste à placer le plus grand ventilateur disponible à une extrémité de la chambre.
LINBLE propose différentes configurations d’évaporateurs pour chambres froides ; la disposition doit suivre la géométrie de la charge et le régime de fonctionnement. Indiquez au concepteur la largeur réelle des chariots, l’espacement entre les plateaux et la hauteur de chargement. Une photographie d’une étagère chargée type est souvent plus utile qu’une estimation du volume de la pièce.
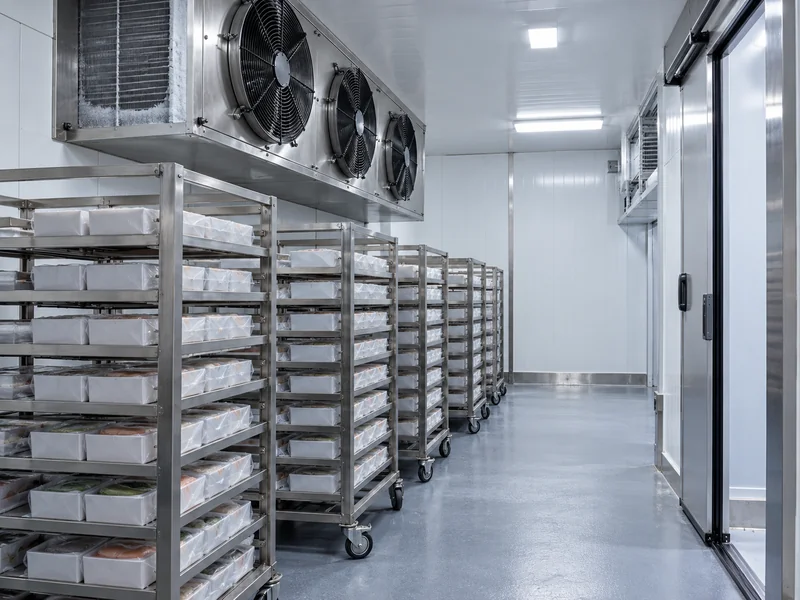
Pour un agencement proposé, demandez par où l’air d’alimentation entre dans le lot, par où il en sort et comment il retourne vers le serpentin. Demandez ensuite ce qui se passe lorsque seule la moitié des chariots prévus est chargée. Les lots partiels peuvent créer de nouveaux raccourcis et méritent un agencement de fonctionnement qui leur est propre.
Quels détails de construction changent à des températures plus basses ?
Une chambre de congélation nécessite une enveloppe et un sol adaptés à son fonctionnement réel à basse température. Les joints des panneaux, le contrôle des vapeurs, le chauffage des encadrements de porte (le cas échéant), le drainage et la conception du sol méritent tous d’être réexaminés. Le simple fait d’abaisser le point de consigne d’un groupe frigorifique existant ne garantit pas que ces détails soient adéquats.
Vérifiez l’ajustement de la porte par rapport au chariot chargé, en tenant compte du mouvement de rotation de l’opérateur et de tout seuil. Réfléchissez à l’écoulement de l’eau de fonte pendant le dégivrage et au bon fonctionnement du système de drainage. Un congélateur qui refroidit bien mais qui ne peut pas être nettoyé, dégivré ou déchargé de manière fiable perturbera le planning de production.
Un programme de congélation quotidien plus long laisse également moins de créneaux pratiques pour la maintenance. Intégrez le dégivrage, le temps d’égouttage, le redémarrage du ventilateur, le nettoyage et la récupération dans les heures de fonctionnement disponibles. Le rendement utile correspond au nombre de lots conformes pouvant être traités au cours de la journée de travail, plutôt qu’au nombre de lots pouvant être traités au cours d’un cycle théorique ininterrompu.
Une même chambre peut-elle assurer à la fois la réfrigération et la congélation ?
Cela peut être envisagé si le système de réfrigération, les commandes et la conception sont adaptés aux deux fonctions, et si chaque programme est validé sur la charge prévue. Demandez des rapports de performance distincts. Une capacité de congélation ne peut pas être considérée comme une preuve de performances de refroidissement en douceur, ni l’inverse.
Vérifiez comment les deux fonctions s’alterneront au cours d’un quart de travail réel. L’alternance de lots de réfrigération chauds et humides avec une congélation à basse température peut modifier les besoins en matière de givrage, d’hygiène et de récupération. Si un programme attend régulièrement que l’autre se termine, des salles de traitement séparées peuvent offrir une meilleure capacité utile, même si la salle combinée semble initialement moins coûteuse.
Évitez d’y entremêler le stockage ordinaire. Les stocks conservés dans la salle de traitement occupent les emplacements nécessaires au lot suivant et peuvent subir des variations de température répétées. L’analyse de LINBLE concernant les produits nécessitant une congélation rapide aide à définir le mode de fonctionnement avant d’ajouter de la capacité de stockage.
Que doit inclure un essai de réception pertinent ?
Testez le produit convenu dans son emballage et sa configuration de chargement habituels, à une température d’entrée réaliste. Mesurez des points centraux représentatifs, y compris les emplacements susceptibles d’être les plus lents, et enregistrez les conditions de la chambre tout au long du cycle. Une chambre vide atteignant sa température de consigne constitue un contrôle utile de l’équipement, mais ne démontre pas les performances du lot.
- Enregistrez la masse du lot, la profondeur des plateaux, le type de carton et la position des chariots.
- Identifiez les emplacements des sondes avant de commencer, y compris les emplacements du produit où la température est susceptible d’être la plus élevée.
- Convenir du critère de libération et de la personne chargée d’évaluer le résultat.
- Incluez le transfert vers une zone de stockage réfrigérée ou congelée dans l’essai.
- Répétez l’évaluation correspondante après toute modification importante apportée à l’emballage, au chargement ou aux recettes.
En ce qui concerne la congélation, la relation entre l’air ambiant et le centre du produit est approfondie dans le guide LINBLE sur le temps de congélation rapide et la température à cœur. Pour les contrôles de construction et de fonctionnement, utilisez la liste de contrôle de mise en service de la chambre froide parallèlement à l’essai du produit. Il s’agit de contrôles complémentaires, nécessitant la collecte de données différentes.
Comment comparer deux propositions de fournisseurs ?
Placez les deux propositions côte à côte avec la même description de lot et soulignez toute hypothèse divergente. L’une peut autoriser un cycle plus long, une température d’entrée plus basse ou une profondeur de plateau moindre. Ces différences peuvent expliquer un prix d’équipement inférieur sans pour autant démontrer un meilleur rapport qualité-prix pour le processus visé.
Prenons l’exemple d’une cuisine type qui a besoin d’un lot réfrigéré pour la préparation du matin et d’un lot congelé distinct avant l’expédition de l’après-midi. Demandez à chaque fournisseur d’intégrer ces deux tâches dans un planning quotidien, en incluant le chargement, le déchargement, le nettoyage et le dégivrage. Si la deuxième tâche ne se termine que lorsque la première est censée commencer exceptionnellement tôt, la capacité combinée apparente mérite d’être réexaminée.
Vérifiez ce que comprend le poids de lot indiqué et comment il est réparti. La masse des aliments, celle des chariots et celle des emballages génèrent des charges différentes, et une déclaration de capacité doit préciser sur quoi elle se fonde. Conservez la configuration de plateaux acceptée avec la proposition afin qu’un changement ultérieur vers des bacs plus profonds ne devienne pas tacitement une attente de performances inchangées.
Enfin, comparez l’étendue des prestations fournies pour l’ensemble de la pièce : commandes, sondes, détails de drainage, instructions de mise en service et d’utilisation. Un prix initial plus bas peut laisser en suspens des interfaces essentielles avec l’installateur ou l’exploitant de la cuisine. Précisez-les explicitement avant de comparer les solutions complètes installées.
Quelles informations devez-vous transmettre à LINBLE ?
Fournissez à LINBLE deux descriptions de charge : votre lot de production habituel et le lot le plus exigeant que la pièce doit traiter. Indiquez l’épaisseur maximale des produits, la température d’entrée la plus élevée, le jour de production le plus chargé et tout délai d’expédition fixe. Précisez si les produits seront exposés, recouverts, emballés sous vide ou mis en carton avant le cycle.
Ajoutez un croquis de la pièce indiquant les poteaux du bâtiment, la hauteur disponible, l’accès par la porte, le tracé du drainage et l’emplacement de l’unité de condensation. Indiquez la destination des lots finis et la plage horaire réservée au nettoyage. LINBLE pourra alors évaluer la charge de travail de la salle de production, spécifier les composants associés et identifier la séquence de fonctionnement nécessaire pour les aliments indiqués.