Hızlı soğutucu, ürünü donmamış haldeyken soğutulmuş bir duruma getirir; hızlı dondurucu odası ise ürünü dondurma sürecinden geçirerek belirlenen çekirdek sıcaklığına ulaştırır. Bu fark, ısı yükünü, hava akışı düzenini, kontrol sistemlerini ve oda yapısını etkiler. Bir LINBLE projesi için, kontrol cihazında gösterilen en düşük sıcaklıktan ziyade, odadan çıkan gıda ve bir sonraki varış noktası, faydalı bir başlangıç noktasıdır.
Döngü Sonrası Ürün Neye Hazır Olmalıdır?
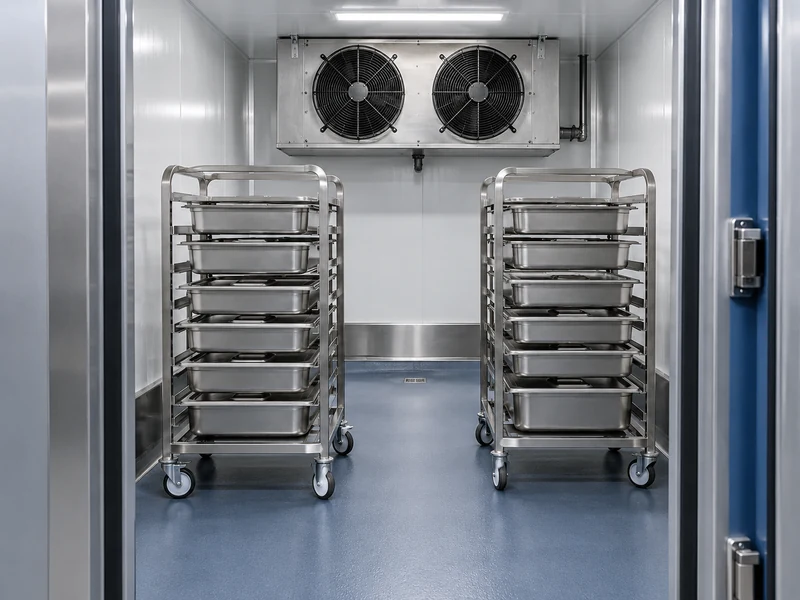
Bir sonraki işlemde soğutulmuş gıda gerekiyorsa hızlı soğutmayı, dondurulmuş ürün gerekiyorsa hızlı dondurmayı seçin. Yarınki soğutulmuş yemek bileşenlerini hazırlayan bir otelin görevi, dağıtım için dondurulmuş porsiyonlar üreten bir işleyicinin görevinden farklıdır. Bu nedenle, birbirine benzeyen yalıtımlı odalar oldukça farklı ekipman planlamalarına ihtiyaç duyabilir.
Gelen koşulların yanına çıkan koşulları da yazın: ürün açıklaması, giriş sıcaklığı, parti kütlesi, ambalaj boyutları, gerekli çekirdek sıcaklığı ve mevcut süre. Boşaltma ile nihai depolama arasındaki süreyi de dahil edin. Aksi takdirde, etkileyici bir soğutma döngüsü, gıdaları alabilecek hiçbir yerin olmadığı sıcak bir koridora teslim etmekle kalabilir.
LINBLE’ın şok dondurucu odası serisi, dondurma süreci için uygun bir başlangıç noktasıdır. Standart bir soğutulmuş bekletme odası, tekrar tekrar sıcak üretim partilerini kabul eden bir odadan ayrı olarak ele alınmalıdır. “Soğuk oda” ifadesi tek başına, bir teklif için bu ayrımı yeterince net bir şekilde açıklamaz.
Dondurma Neden Sadece Daha Soğuk Bir Soğutma Döngüsünden Daha Fazlasıdır?
Bir dondurma hesaplaması, gıdanın içindeki suyun buza dönüşmesi sırasında açığa çıkan enerjiyi de kapsamalıdır. Bu aşamada, soğutma sistemi tam kapasite çalışsa bile çekirdek sıcaklığı yavaşça değişebilir. Yalnızca parti ağırlığı ile giriş ve çıkış sıcaklıkları arasındaki farka dayanan bir hesaplama, iş yükünün önemli bir kısmını gözden kaçıracaktır.
Penn State’in gıda dondurma konusundaki açıklaması, dondurma hızının buz kristali boyutunu ve doku hasarını nasıl etkilediğini anlatır. Bu, doğru tasarlanmış bir dondurma sürecinin kalite açısından önemini destekler; ancak her tepsi, karton veya et bloğu için evrensel bir döngü süresi belirlemez. Ambalaj ve yüzeyden merkeze olan mesafe hâlâ önemlidir.
İnce bir sos tabakası ile aynı sosun bulunduğu derin bir kap, iki farklı soğutma görevidir. Aynı tepsileri ekleyerek ürün kütlesini ikiye katlamak da, her tepsinin derinliğini ikiye katlamaktan farklıdır. Bir proje özetinde, bu değişiklikleri ayrı tutun; böylece tedarikçi, sonucu sınırlayan faktörün kapasite, yüzey ısı transferi mi yoksa iç ısı hareketi mi olduğunu belirleyebilir.
| Planlama Sorusu | Hızlı Soğutma | Hızlı Dondurma |
| Gerekli Ürün Durumu | Soğutulmuş, istenmeyen donma olmadan | Belirtilen çekirdek sıcaklık koşuluna göre dondurulmuş |
| Önemli Ürün Detayı | Tava derinliği ve yüzey donma riski | Kalınlık, ambalaj ve donma davranışı |
| Döngü Doğrulaması | Ürün soğutma eğrisi ve geçerli zaman sınırları | Çekirdek donma eğrisi ve parti homojenliği |
| Sonraki Hedef | Soğuk depolama, paketleme veya sevkiyat | Dondurulmuş depolama, paketleme veya sevkiyat |
Hava partiye nasıl ulaşmalıdır?
Sirkülasyon döngüsü, yüklü tepsilerin üzerinden geçen bir çalışma rotasına ve ardından bobine geri dönen engelsiz bir yola ihtiyaç duyar. Taşıma işlemleri için açık bir koridor gereklidir, ancak parti düzeni başka hiçbir yerde direnç oluşturmuyorsa bu koridor kolay bir baypas yolu haline de gelebilir. Fan hacminin büyük olması, ortadaki arabaya yeterli miktarda hareketli hava ulaştığını kanıtlamaz.
Hassas veya açıkta kalan ürünlerin soğutulması için, kuruma ve yüzey donmasını sınırlayan kontrollü hava hareketi tercih edilebilir. Dondurma işlemi için ise tasarım, yüklü rafların arasından geçen daha güçlü ve kasıtlı olarak yönlendirilmiş bir hava yolu gerektirebilir. Her iki durumda da, odanın bir ucuna mevcut en büyük fanı yerleştirmek sorunu çözmez.
LINBLE, farklı soğuk oda evaporatör konfigürasyonları sunar; düzenleme, yük geometrisine ve çalışma yüküne uygun olmalıdır. Tasarımcıya gerçek araba genişliğini, tepsi aralığını ve yüklü yüksekliği verin. Tipik bir yüklü rafın fotoğrafı, genellikle oda hacminin tahmini değerinden daha yararlıdır.
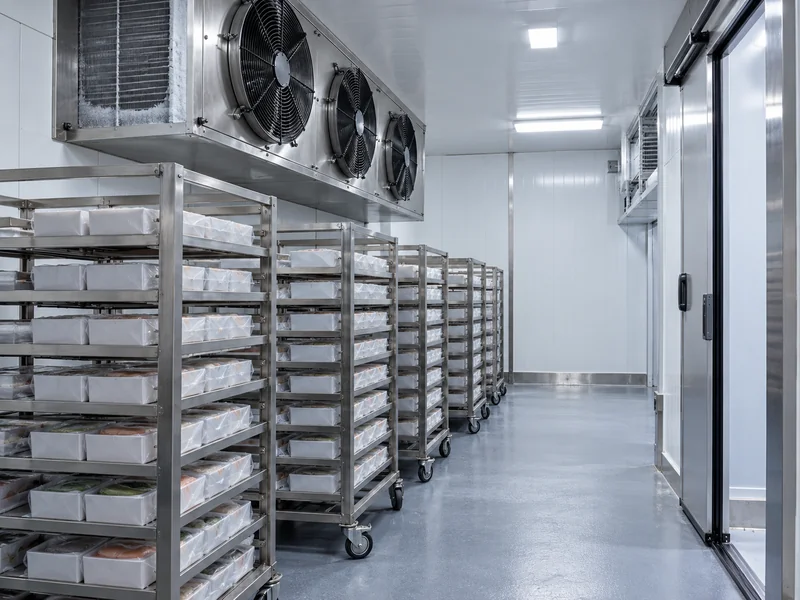
Önerilen bir yerleşim planı için, besleme havasının partiye nereden girdiğini, nereden çıktığını ve bobine nasıl geri döndüğünü sorun. Ardından, planlanan arabaların sadece yarısı yüklendiğinde ne olacağını sorun. Kısmi partiler yeni kısayollar açabilir ve kendilerine özgü bir çalışma düzenlemesi gerektirir.
Düşük Sıcaklıklarda Hangi Yapı Detayları Değişir?
Bir dondurma odası, gerçek düşük sıcaklıkta çalışmaya uygun bir dış cephe ve zemine ihtiyaç duyar. Panel birleşim yerleri, buhar kontrolü, belirtildiği durumlarda kapı çerçevesi ısıtması, drenaj ve zemin tasarımı; hepsi gözden geçirilmeyi hak eder. Mevcut bir soğutucunun ayar noktasını düşürmek, bu detayların yeterli olduğunu göstermez.
Yüklenmiş arabaya karşı kapıyı kontrol edin; operatörün dönme hareketini ve varsa eşiği de dahil edin. Defrost sırasında eriyen suyun nereye gittiğini ve drenajın nasıl işlevsel kaldığını değerlendirin. İyi soğutan ancak güvenilir bir şekilde temizlenemeyen, defrost edilemeyen veya boşaltılamayan bir dondurucu, üretim programını aksatacaktır.
Günlük dondurma programının daha uzun olması, uygun bakım zaman aralıklarını da azaltır. Mevcut çalışma saatlerine buz çözme, damlama süresi, fanın yeniden çalıştırılması, temizlik ve geri kazanım sürelerini dahil edin. Asıl önemli olan, kesintisiz bir teorik döngüye sığan parti sayısı değil, çalışma gününe sığan ve standartlara uygun parti sayısıdır.
Tek Bir Oda Hem Soğutma Hem de Dondurma İşlevlerini Yerine Getirebilir mi?
Soğutma sistemi, kontrol sistemleri ve yapı her iki görev için de tasarlanmışsa ve her program amaçlanan yük üzerinde doğrulanmışsa bu durum değerlendirilebilir. Ayrı performans beyanları isteyin. Bir dondurma derecesi, nazik soğutma performansının kanıtı olarak kabul edilemez veya bunun tersi de geçerlidir.
Gerçek bir vardiyada bu iki işlevin nasıl dönüşümlü olarak gerçekleştirileceğini kontrol edin. Sıcak, nemli soğutma partilerinin düşük sıcaklıklı dondurma işlemleriyle dönüşümlü olarak uygulanması, buzlanma, hijyen ve geri kazanım ihtiyaçlarını değiştirebilir. Bir programın düzenli olarak diğerinin bitmesini beklemesi durumunda, birleşik oda başlangıçta daha ucuz görünse bile ayrı işlem odaları daha iyi kullanılabilir kapasite sunabilir.
Sıradan depolamayı bu çakışmanın dışında tutun. İşlem odasında tutulan stok, bir sonraki parti için gerekli yerleri kaplar ve tekrarlanan sıcaklık değişikliklerine maruz kalabilir. LINBLE’ın şok dondurma gerektiren ürünlere ilişkin açıklamaları, depolama kapasitesi eklenmeden önce işlem görevinin çerçevesini belirlemeye yardımcı olur.
Anlamlı Bir Kabul Testi Neleri İçermelidir?
Kararlaştırılan ürünü, normal ambalajında ve yükleme düzeninde, gerçekçi bir giriş sıcaklığında test edin. Muhtemel yavaş pozisyonlar da dahil olmak üzere temsili çekirdek sıcaklıklarını ölçün ve döngü boyunca oda koşullarını kaydedin. Ayar noktasına ulaşan boş bir oda, ekipman kontrolü açısından yararlıdır, ancak parti performansını göstermez.
- Parti kütlesini, tepsi derinliğini, karton türünü ve taşıma arabası konumlarını kaydedin.
- Başlamadan önce, muhtemelen en sıcak ürün konumları da dahil olmak üzere prob konumlarını belirleyin.
- Serbest bırakma kriterini ve sonucu değerlendirmekten sorumlu kişiyi kararlaştırın.
- Denemeye, soğutulmuş veya dondurulmuş bekletme alanına aktarımı da dahil edin.
- Ambalaj, yükleme veya tariflerde önemli değişiklikler yapıldıktan sonra ilgili değerlendirmeyi tekrarlayın.
Dondurma işlemi için, oda havası ile ürünün merkezi arasındaki ilişki, LINBLE’ın şok dondurma süresi ve çekirdek sıcaklığı kılavuzunda daha ayrıntılı olarak ele alınmaktadır. Yapı ve işletim kontrolleri için, ürün denemesinin yanı sıra soğuk oda devreye alma kontrol listesini kullanın. Bunlar, toplanacak farklı kanıtları içeren birbirini tamamlayıcı kontrollerdir.
İki Tedarikçi Teklifini Nasıl Karşılaştırmalısınız?
Her iki teklifi de aynı parti açıklamasının yanına koyun ve farklı varsayımlara dikkat çekin. Bir teklif daha uzun bir döngüye, daha düşük bir giriş sıcaklığına veya daha sığ bir tepsi derinliğine izin verebilir. Bu farklılıklar, amaçlanan süreç için daha iyi bir değer sunmadan ekipman fiyatının daha düşük olmasını açıklayabilir.
Sabah hazırlığı için soğutulmuş bir partiye ve öğleden sonra sevkiyatı için ayrı bir dondurulmuş partiye ihtiyaç duyan örnek bir mutfağı düşünün. Her tedarikçiden, yükleme, boşaltma, temizlik ve buz çözme işlemlerini de içeren günlük bir zaman çizelgesine her iki işi de yerleştirmesini isteyin. İkinci iş, ancak ilk işin olağandışı bir şekilde erken başlaması durumunda tamamlanıyorsa, görünürdeki toplam kapasiteyi yeniden gözden geçirmelisiniz.
Belirtilen parti ağırlığının neleri içerdiğini ve nasıl dağıldığını kontrol edin. Gıda kütlesi, servis arabası kütlesi ve ambalaj farklı yükler oluşturur ve bir kapasite beyanı bunun temelini belirtmelidir. Kabul edilen tepsi düzenini teklifle birlikte saklayın; böylece daha derin tepsilere yapılacak bir değişiklik, fark edilmeden performansın değişmeyeceği beklentisine yol açmaz.
Son olarak, odaya sağlanan kapsamı karşılaştırın: kontroller, problar, drenaj detayları, devreye alma ve kullanım talimatları. Daha düşük bir başlangıç fiyatı, kurulumcu veya mutfak operatörü ile gerekli arayüzlerin eksik kalmasına neden olabilir. Tam kurulum çözümlerini karşılaştırmadan önce bunları açıkça belirleyin.
LINBLE’a Hangi Bilgileri Göndermelisiniz?
LINBLE’a iki yük tanımı verin: rutin üretim partiniz ve odanın idare etmesi gereken en zorlu parti. En kalın ürün kalınlığını, en sıcak giriş koşulunu, en yoğun üretim gününü ve varsa sabit sevkiyat son tarihini ekleyin. Ürünlerin döngüden önce açıkta mı kalacağını, örtülecek mi, vakumla paketlenecek mi yoksa kutulanacak mı olduğunu belirtin.
Bina kolonlarını, kullanılabilir yüksekliği, kapı girişini, drenaj yolunu ve yoğuşma ünitesinin konumunu gösteren bir oda çizimi ekleyin. Tamamlanan partilerin gideceği yeri ve temizlik aralığını işaretleyin. LINBLE daha sonra proses odasının yükünü değerlendirebilir, ilgili bileşenleri belirleyebilir ve belirtilen gıda için gerekli çalışma sırasını tespit edebilir.